Saltar al contenido

Soldar aluminio: lo que hace falta de verdad

El aluminio no es acero con otro ajuste. Su capa de óxido funde mucho más caliente que el metal que hay debajo, así que el TIG exige corriente alterna y el MIG exige un hilo que avance sin pandearse. Todo lo demás se deduce de esos dos hechos.

El aluminio no es acero con otro ajuste. Su capa de óxido funde mucho más caliente que el metal que hay debajo, así que el TIG exige corriente alterna y el MIG exige un hilo que avance sin pandearse. Todo lo demás se deduce de esos dos hechos.

¿Qué producto necesita?

Suelda aluminio grueso en cordón continuo
Un MIG con antorcha de carrete: el hilo de aluminio es demasiado blando para empujarlo por una sirga larga.
Quiere un cordón de acabado, o trabaja chapa fina
Un TIG en corriente alterna: es la alternancia la que rompe la capa de óxido en cada ciclo.
Repara puntualmente, sin invertir
Una varilla de soldadura fuerte de aluminio a baja temperatura puede bastar para una reparación no estructural — no es soldadura, y conviene saberlo.
Solo suelda aluminio una vez al año
Encargarlo cuesta a menudo menos que equipar el taller: máquina, hilo y gas solo se amortizan con el uso.

La elección según el uso

Reparar piezas fundidas

Lo más difícil: la aleación es desconocida y suele venir cargada de impurezas. La zona debe limpiarse mecánicamente y el aporte elegirse con cuidado.

Unir perfiles

El caso favorable: aleación conocida, espesor regular, preparación posible. El MIG con antorcha de carrete es eficaz aquí.

Chapa fina

El aluminio conduce el calor mucho más rápido que el acero y no se pone al rojo antes de hundirse. El TIG en alterna da el control necesario.

Cordón a la vista

El TIG en corriente alterna es el único procedimiento que da un cordón de aluminio presentable sin repaso.

Los criterios que de verdad cuentan

La corriente alterna, en TIG
El aluminio se cubre de una capa de óxido que funde muy por encima del metal que hay debajo. La alternancia decapa esa capa en cada semiciclo: sin ella, el baño no se forma correctamente.
El arrastre del hilo, en MIG
El hilo de aluminio se arruga en una sirga corriente. Antorcha de carrete o, en su defecto, sirga de teflón y rodillos en U: es la primera causa de fracaso en MIG de aluminio.
La limpieza, sin concesiones
Cepillo de inoxidable reservado al aluminio, desengrase justo antes y soldadura acto seguido. El óxido se rehace en minutos.
El aporte de calor
El aluminio evacúa el calor tan deprisa que a menudo hay que precalentar los espesores fuertes, y deja tan poco margen que la chapa fina se perfora sin transición.

Qué criterio para qué uso

Lo que sueldaEl procedimientoLo que hace falta además
Perfiles, espesores mediosMIG con antorcha de carreteHilo adecuado a la aleación, argón
Chapa fina, cordón vistoTIG en corriente alternaTungsteno adecuado, argón, paciencia
Pieza fundida, reparaciónTIG en alternaLimpieza mecánica, aporte elegido
Reparación no estructuralSoldadura fuerte a baja temperaturaSaber que no es soldadura

Los errores que conviene evitar

Creer que un MIG de acero hará aluminio con hilo de aluminio
Sin antorcha de carrete ni sirga adecuada, el hilo se arruga y se enreda en los rodillos. Es la decepción más frecuente.
Limpiar con útiles que han tocado acero
Un cepillo o disco que haya tocado acero incrusta partículas férricas en el aluminio. Se reserva un utillaje para el aluminio, y solo para él.
Esperar el color
El aluminio no se pone al rojo. Mantiene su aspecto hasta que se hunde de golpe. La referencia es el baño, no el tono.
Soldar una aleación desconocida
Algunas aleaciones tienen fama de difíciles y fisuran al enfriarse. Cuando la pieza es una fundición de origen desconocido, una prueba en zona no visible evita el disgusto.

La elección según su perfil

El reparador
Una antorcha de carrete sobre un MIG existente, si la máquina la admite: la vía más barata hacia un aluminio aprovechable.
El fabricante
Un TIG en alterna, por la calidad de cordón y el control sobre chapa fina, a cambio de un aprendizaje real.
El ocasional
La soldadura fuerte de aluminio para salir del paso, sabiendo lo que vale y lo que no, antes que un equipo que dormirá.

Mantenimiento y vida útil

El aluminio es exigente con los consumibles: el hilo se oxida almacenado, el tungsteno se contamina al menor contacto con el baño y la sirga se ensucia de partículas blandas. La regularidad del cordón sigue directamente el estado de esos tres.

  • Guardar el hilo de aluminio en bolsa cerrada: oxidado da poros que ningún ajuste corrige.
  • Reafilar el tungsteno en cuanto haya tocado el baño, y hacerlo a lo largo.
  • Soplar o sustituir la sirga con regularidad: el aluminio deja un polvo que frena el hilo.
  • Reservar cepillos y discos para el aluminio, guardados aparte e identificados.

Seguridad

Los mismos riesgos que con el acero, con dos particularidades: la radiación es más intensa en corriente alterna, y el polvo fino de aluminio es inflamable.

  • Tono de filtro adecuado: el TIG en alterna deslumbra más que el TIG en continua a igual intensidad.
  • No aspirar nunca polvo de aluminio con un aspirador que ya contenga polvo de acero.
  • Captar los humos: las aleaciones contienen otros metales además del aluminio.
  • Comprobar que la pieza está bien desengrasada: los disolventes calentados desprenden compuestos peligrosos.

Lo que recomendamos, y por qué

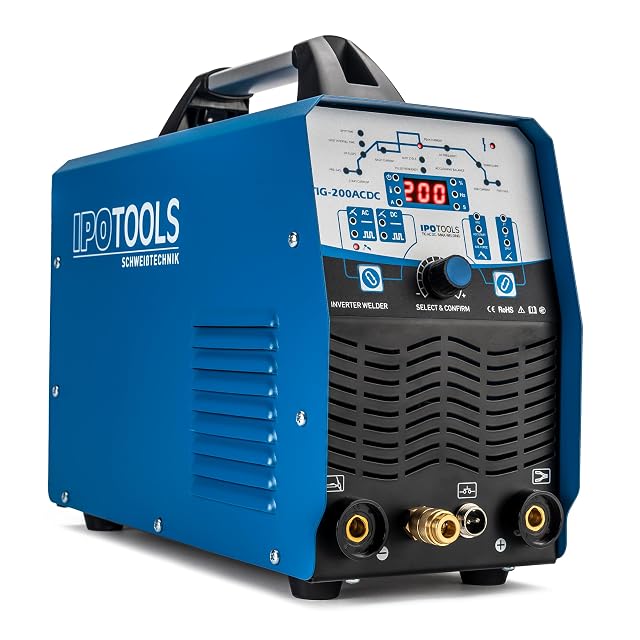
  1. IPOTOOLS TIG-200ACDC

    200 A CA/CC · frecuencia en alterna 20–100 Hz · punteado 0,01–9,99 s · 459 €

    La primera máquina de esta página que publica su rango de frecuencia en alterna y sus frecuencias de pulsación: los controles que el aluminio necesita de verdad.

    Ideal para: Trabajo en aluminio donde el arco hay que dirigirlo y no solo encenderlo

    7,8/10

    ≈ 460 €

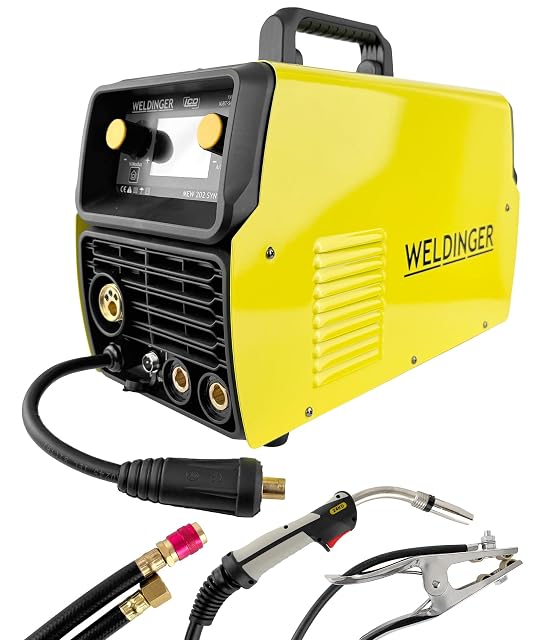
  2. WELDINGER MEW 202 SYN puls dig

    200 A · pulsación y doble pulsación · sinergias de aluminio · 600 €

    La única máquina de aquí con pulsación de verdad e interfaz para antorcha de bobina, que es lo que convierte el aluminio en un trabajo normal en lugar de en una pelea.

    Ideal para: Trabajo en aluminio, y para quien quiera que el cordón se parezca a los de las fotografías

    8,1/10

    ≈ 600 €

Las preguntas que la gente hace de verdad

¿Puedo soldar aluminio con una máquina TIG de corriente continua?

No. La corriente continua no puede romper la capa de óxido, y ningún gas, tungsteno ni técnica la sustituye. Es el límite más duro de toda la soldadura, y es la razón de que las máquinas CA/CC cuesten más. Si el aluminio aparece en algún punto de sus planes, compre corriente alterna ahora: no se puede añadir después.

¿Por qué se atasca el hilo de aluminio en MIG?

Porque es blando. El hilo de acero es lo bastante rígido como para empujarse cuatro metros por una sirga; el aluminio se comprime y se enrolla detrás de los rodillos de arrastre. Las soluciones, por orden: una antorcha con la bobina en el mango, una sirga de teflón con rodillos de garganta en U, o una antorcha muy corta.

¿Hay que precalentar el aluminio?

En espesores fuertes, a menudo sí, porque el metal evacúa el calor más rápido de lo que llega. El precalentamiento se mantiene moderado: demasiado caliente, el aluminio pierde resistencia y se hunde sin avisar.

¿Cómo reconocer la aleación de una pieza?

Sin marcado, no se sabe con certeza. Los perfiles comerciales suelen ser aleaciones soldables; las piezas fundidas son mucho menos previsibles. En la duda, la prueba en zona no visible es la única comprobación.

¿Qué gas para el aluminio?

Argón en la gran mayoría de los casos. Existen mezclas con helio para aumentar el aporte de calor en espesores fuertes, con otro coste y otro ajuste.

¿Por qué mi cordón de aluminio sale negro y polvoriento?

Apunta a falta de protección gaseosa o a una superficie mal preparada. Se comprueba el caudal, la tobera y la ausencia de corrientes, y después la limpieza: el óxido se rehace en minutos.

¿La soldadura fuerte de aluminio aguanta de verdad?

En reparaciones no estructurales y piezas poco solicitadas presta servicio. No sustituye a una soldadura en un elemento que trabaja, y presentarlo de otro modo sería engañoso.

¿Hace falta un TIG con ajuste de balance?

Es el ajuste que dosifica el decapado del óxido frente a la penetración. Sin él se trabaja con un compromiso fijo: posible, pero menos fino en chapa fina y menos limpio en piezas oxidadas.

Por qué cada uno, y para quién

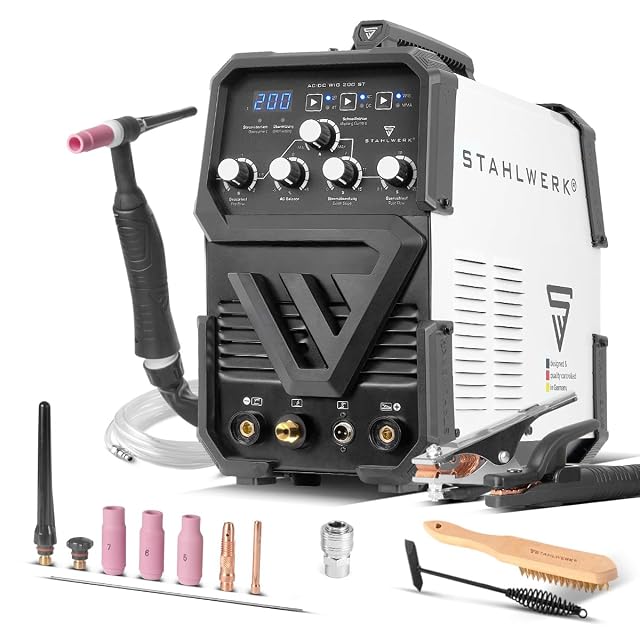
STAHLWERK AC/DC WIG 200 ST · 300 €

Para : Una primera máquina CA/CC, comprada porque el aluminio está en alguna parte del plan

Principal virtud : El modo de corriente alterna rompe la capa de óxido, así que el aluminio entra de verdad en el menú

Principal límite : 12,7 kg: la máquina más pesada de esta franja de precio en el sitio

Leer la ficha completa →

IPOTOOLS TIG-200ACDC · 460 €

Para : Trabajo en aluminio donde el arco hay que dirigirlo y no solo encenderlo

Principal virtud : Frecuencia en alterna ajustable de 20 a 100 Hz: esto es lo que enfoca el arco sobre el aluminio

Principal límite : 459 €: el punto en el que una máquina TIG deja de ser una compra impulsiva

Leer la ficha completa →

WELDINGER MEW 202 SYN puls dig · 600 €

Para : Trabajo en aluminio, y para quien quiera que el cordón se parezca a los de las fotografías

Principal virtud : Pulsación y doble pulsación, con programas sinérgicos de aluminio: la razón para comprarla

Principal límite : 600 € compran aquí 200 A y en otro sitio 200 A por la mitad: lo que se paga es la pulsación

Leer la ficha completa →

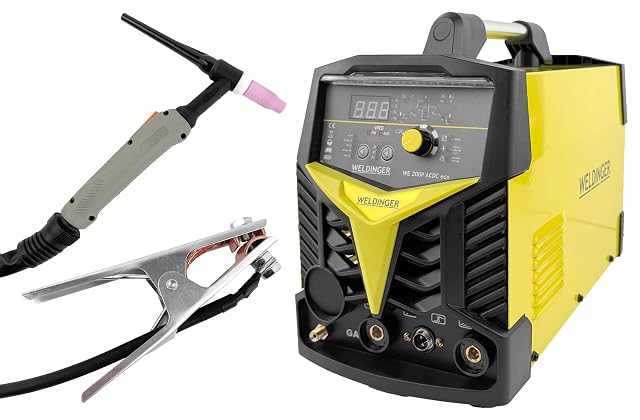
WELDINGER WE 200P ACDC eco · 460 €

Para : Inoxidable y aluminio finos, y para quien tenga que subir la máquina por unas escaleras

Principal virtud : Un límite inferior publicado de 10 A: la cifra que decide qué se puede hacer en inoxidable finísimo

Principal límite : El « factor de marcha alto » se declara sin ninguna cifra, que es el único punto donde la ficha se vuelve vaga

Leer la ficha completa →

Lo que compra cada franja de precio

Lo que hará falta además

Consumibles y protecciones de la misma sección, al precio registrado. Compruebe la compatibilidad con el modelo elegido antes de pedir: depende del racor y de la referencia, que indica la ficha del producto.

Decidir en una línea

Comparativas útiles

Los cara a cara ya publicados entre dos modelos de esta guía o de esta sección.

Cómo se construye esta guía

Los modelos presentados vienen del catálogo de este sitio. Las características son las publicadas por el fabricante y en la página de producto de Amazon; los precios son lo que Keepa informó en la fecha indicada abajo, y ambos se mueven. La clasificación se apoya en las características declaradas, el equilibrio entre virtudes y límites anunciados, y el precio. Ningún producto de este sitio ha sido probado físicamente, y nada aquí pretende lo contrario.

Última verificación el

Los precios citados en estos resúmenes son lecturas fechadas. El precio actual aparece junto a cada producto.

La herramienta que usamos nosotros

¿Ya ha elegido máquina? Ahora cómprela al precio correcto.

Las soldadoras y las cortadoras de plasma oscilan cien euros o más a lo largo del año, y los mayores «descuentos» caen a menudo en precios a los que ese mismo modelo se vendía seis semanas antes. UniverTrack sigue el historial real de precios en las distintas tiendas, detecta las rebajas falsas y le avisa cuando es de verdad el momento de comprar.

Historial real de preciosAvisos de compraAsistente de compra con IA
Probar gratis 14 días →
Sin compromiso · Cancelación en un clic · 5 idiomas