Ruede una hoja nueva
Los dientes de una hoja nueva están lo bastante afilados como para morder demasiado y desportillarse. Haga los dos o tres primeros cortes con la presión de avance reducida para que las puntas se asienten un poco. Las hojas rodadas así duran bastante más, y cuesta dos minutos.
El paso, por la pared más fina
Debe haber al menos tres dientes en el corte en todo momento. En tubo de 2 mm de pared eso significa paso fino —10/14 o 14/18—; en barra maciza, un 6–10 evacua mejor la viruta. Una hoja gruesa en tubo fino engancha en el canto opuesto y pierde dientes en un solo corte.
Ajuste las guías
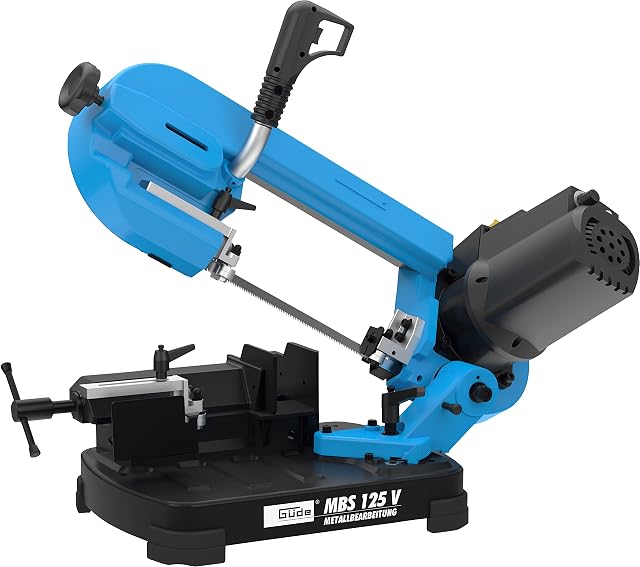
Las guías sujetan la hoja a escuadra justo antes y justo después del corte. Los rodamientos deben rozar la hoja sin precargarla, y el rodillo trasero debe quedar un pelo por detrás para que solo haga contacto bajo la presión de avance. Casi todas las sierras que se desvían tienen las guías flojas o gastadas.
Avance suave
Una sierra de cinta corta al ritmo al que sus dientes evacuan la viruta. Empujar más fuerte no la acelera: desvía la hoja y arranca dientes. Si un corte va lento, lo que está mal es el paso o la velocidad, no su paciencia.
Las preguntas que la gente hace de verdad
¿Por qué mi sierra corta en curva en vez de recto?
Normalmente por una hoja embotada o desgastada de forma desigual por un lado, a veces por guías gastadas, y de vez en cuando por demasiada presión de avance. Una hoja con un lado más embotado que el otro se dirige sola. Cuando se ha forzado una hoja a través de una inclusión dura, rara vez vuelve a cortar recta.
¿Qué velocidad de cinta para el acero?
En torno a 40 a 60 m/min en acero dulce y menos en inoxidable; el aluminio y el latón piden mucho más. Por eso importa una máquina de velocidad variable si corta los dos: una sierra de velocidad fija ajustada para acero atascará sus huecos en aluminio y frotará en lugar de cortar.
Última revisión: 2026-08-14